أخبار

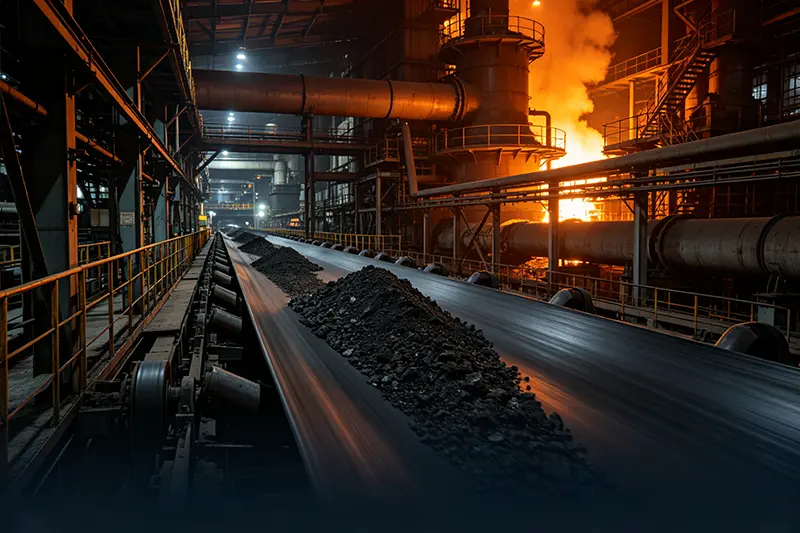
عملية إنتاج سيور النقل المطاطية

I. تحضير المواد الخام (صياغة مخصصة)

ثلاث فئات من المواد الخام الأساسية متناسبة بدقة وفقًا لظروف التشغيل:

المواد الخام المطاطية

مطاط أساسي (مطاط طبيعي/NR، SBR، EPDM، NBR) + عوامل تقوية (أسود الكربون، السيليكا) + نظام الفلكنة (الكبريت، المسرعات) + إضافات وظيفية (مضادات الأكسدة، عوامل مقاومة التآكل، مثبطات اللهب، الملدنات).

يتم تمييزها حسب التطبيق: مطاط الغطاء العلوي (مقاومة التآكل والصدمات)، ومطاط الغطاء السفلي (احتكاك منخفض)، ومطاط القلب/القش (خصيصًا للربط بالهيكل).

المواد الأساسية للذبيحة

قلب القماش: بوليستر (EP)، نايلون (NN)، أو قماش قطني؛ يوفر قدرة تحمل عالية القوة ومتعددة الطبقات.

قلب الحبل الفولاذي: حبال فولاذية مجلفنة؛ مصممة لتطبيقات التعدين لمسافات طويلة وعالية التوتر.

وكلاء الترابط

محلول تراجع RFL (Resorcinol-Formaldehyde-Latex): يمنع التصفيح بين المطاط والنسيج أو الحبال الفولاذية.


ثانيا. عملية الخلط (تحضير مركب المطاط؛ تحديد الخصائص الأساسية)

يتم وزن المواد الخام وتغذيتها في خلاط داخلي مغلق؛ ويتم الخلط عند درجات حرارة عالية (120-160 درجة مئوية) وضغط مرتفع لمدة 10-15 دقيقة لضمان تشتيت أسود الكربون والمواد المضافة بالكامل داخل المطاط الأساسي، مما يمنع التكتل أو الفلكنة المبكرة (الحروق).

يتم تفريغ المركب في مطحنة مفتوحة لمزيد من الخلط والتبريد لتخفيف الضغوط الداخلية.

تقوم آلة الصفائح بضغط المركب إلى صفائح ذات سماكة ثابتة؛ يتم تبريدها والسماح لها بالراحة / النضج لمدة 4-24 ساعة لتثبيت اللدونة.

يتم اختبار العينات للتأكد من صلابتها، وقوة الشد، وقوة الالتصاق؛ تتم إعادة معالجة الدفعات دون المستوى المطلوب، بينما يتم تخزين الأوراق المؤهلة حسب الفئة لاستخدامها في المستقبل.


ثالثا. المعالجة المسبقة للذبيحة (ضرورية لتعزيز قوة الترابط)

1) المعالجة المسبقة للقماش القماشي

يتم تسوية القماش وإزالة الغبار منه، ثم يتم غمره في خزان غمس RFL وتجفيفه؛ وهذا يشكل طبقة رابطة على سطح ألياف القماش، مما يمنع التصفيح أو الانفصال اللاحق. 2) المعالجة المسبقة للكابلات الفولاذية

تخضع الكابلات الفولاذية المجلفنة لعملية إزالة الشحوم وإزالة الصدأ، تليها عملية الفوسفات لإنشاء طبقة فوسفات خشنة تعزز بشكل كبير التصاق الاختراق مع المطاط الأساسي؛ يتم تقويم جميع الكابلات تحت توتر موحد استعدادًا للخطوة التالية.


رابعا. الصقل + التشكيل (تجميع الطبقات لإنتاج الحزام الأخضر)

الخيار أ: قلب النسيجالحزام الناقلتشكيل

طلاء مطاطي عبر صقل رباعي الأسطوانات: يمر القماش المعالج مسبقًا عبر لفات الصقل بسرعة ثابتة، مع طبقة رقيقة من المطاط الأساسي المطبق بالتساوي على كلا الجانبين لإنتاج نسيج مطاطي أحادي أو مزدوج الجانب؛

التجميع متعدد الطبقات: تتم محاذاة طبقات القماش المطاطية وتكديسها وفقًا للتصميم (على سبيل المثال، 3 أو 4 أو 5 طبقات)، مع طبقة رقيقة من المطاط الأساسي المطبق بين الطبقات لطرد الهواء المحبوس؛

يتم تطبيق طبقات مطاطية للغطاء السفلي والعلوي (مع كون الطبقة العليا مقاومة للتآكل)، ويتم تطبيق مطاط الحافة لإغلاق الجوانب؛

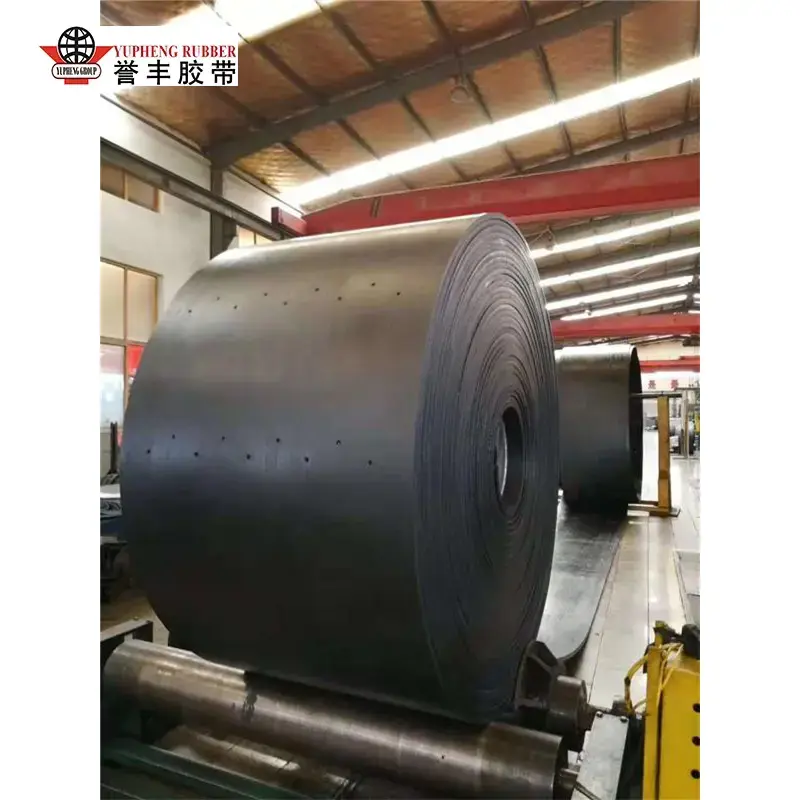
تعمل بكرات الضغط على البارد على ضغط المجموعة لإزالة فقاعات الهواء والتجاعيد، مما يؤدي إلى إنتاج الحزام الأخضر غير المعالج بالكبريت.

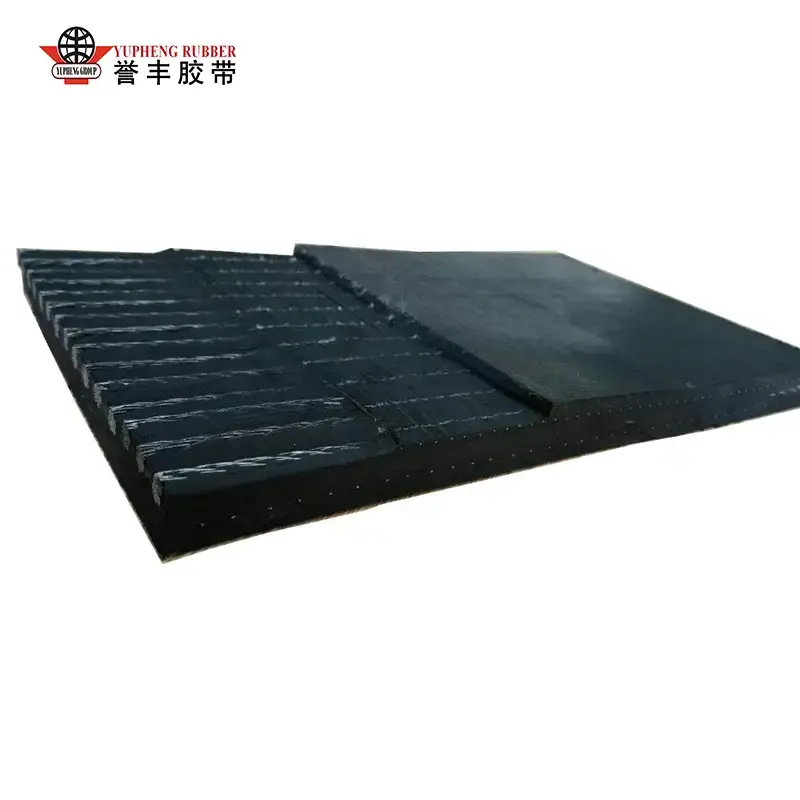
الخيار ب: تشكيل الحزام الناقل ذو قلب الكابل الفولاذي (تطبيق عالي القوة)

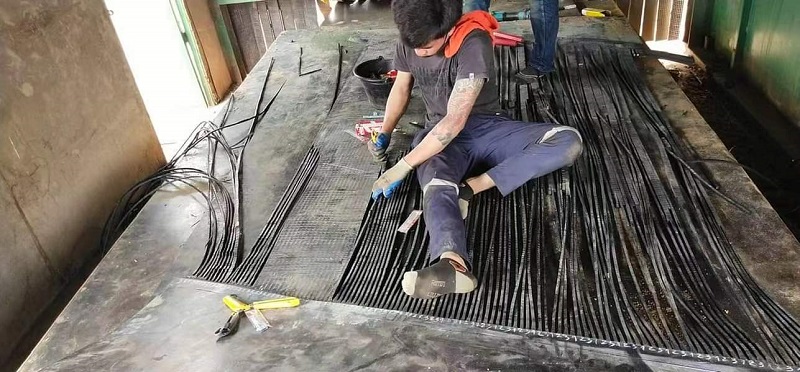
يتم ترتيب الكابلات الفولاذية المتعددة على فترات متساوية وتوتر مستمر على طاولة التشكيل لضمان توزيع الحمل الموحد؛

يتم وضع طبقة سفلية من المطاط الأساسي، ويتم دمج الكابلات بشكل مسطح في المطاط، ويتم تطبيق طبقة مطاطية حشو متوسطة لملء الفجوات بين الكابلات؛

يتم تطبيق طبقات مطاطية سميكة للغطاء العلوي والسفلي ومطاط إغلاق الحواف الجانبية؛

تعمل عملية الضغط على البارد على دمج التجميع، مما يمنع ظهور جيوب هوائية أو تقرحات بين الكابلات والمطاط.

المنتجات المشتقة المتخصصة

يتم تركيب الجدران الجانبية والمرابط والألواح المطاطية المنقوشة في وقت واحد أثناء التشكيل لإنتاج متكامل شبه نهائي مضاد للانزلاق أو شديد الانحدارسيور ناقلة. 


V. الفلكنة (عملية المعالجة الأساسية؛ الربط المطاطي الدائم)

تعتبر الفلكنة هي الخطوة الحاسمة التي تحول "المطاط الخام الناعم الفارغ" إلى منتج نهائي عالي القوة. يتم استخدام نوعين رئيسيين من المعدات:

مكبس الفلكنة ذو القاعدة المسطحة (عملية مجمعة؛ للعروض الصغيرة إلى المتوسطة أو الأحزمة المتخصصة)

يتم وضع الحزام الفارغ بين الألواح المسخنة متعددة الطبقات. ظروف العملية: درجة الحرارة 140-160 درجة مئوية، الضغط 1.5-3 ميجا باسكال، ووقت الفلكنة يتراوح من 15 إلى 60 دقيقة حسب السمك. تحت درجة الحرارة والضغط العاليين، تتشابك جزيئات المطاط، مما يؤدي إلى دمج طبقات المطاط وهيكل التعزيز في وحدة موحدة.

مبركن الأسطوانة المستمر (إنتاج كميات كبيرة من الأحزمة المسطحة القياسية للمسافات الطويلة)

يقوم الحزام الفولاذي بسحب الحزام الفارغ باستمرار بسرعة ثابتة فوق أسطوانة ساخنة ومضغوطة من أجل الفلكنة دون انقطاع. هذه الطريقة مناسبة للأحزمة الناقلة الطويلة (طولها كيلومترات)، مما يضمن سماكة موحدة وعدم وجود وصلات مقطعية.

بعد الفلكنة، يخضع الحزام لعملية تبريد بطيئة وتدريجية لمنع التشقق أو التشوه الناتج عن التمدد والانكماش الحراري.


سادسا. مرحلة ما بعد المعالجة والتشطيب

التبريد والإعداد: تبريد الهواء أو الماء لخفض درجة الحرارة تمامًا وتخفيف ضغوط الفلكنة الداخلية؛

تشذيب الحواف: إزالة الوميض/النتوءات الزائدة من كلا الجانبين لتوحيد عرض الحزام؛

المعالجة السطحية: الطحن والتلميع ووضع العلامات (نموذج الطباعة وتقييم القوة والمواصفات وتاريخ الإنتاج)؛

المعالجة الخاصة: التثقيب والقطع لأطوال محددة والربط الساخن للمفاصل النهائية حسب الحاجة.


أخبار ذات صلة
اترك لي رسالة
X
نحن نستخدم ملفات تعريف الارتباط لنقدم لك تجربة تصفح أفضل، وتحليل حركة مرور الموقع، وتخصيص المحتوى. باستخدام هذا الموقع، فإنك توافق على استخدامنا لملفات تعريف الارتباط. سياسة الخصوصية
يرفضيقبل